光伏银浆细线化印刷技术难点与质量管控要点解析
DETAIL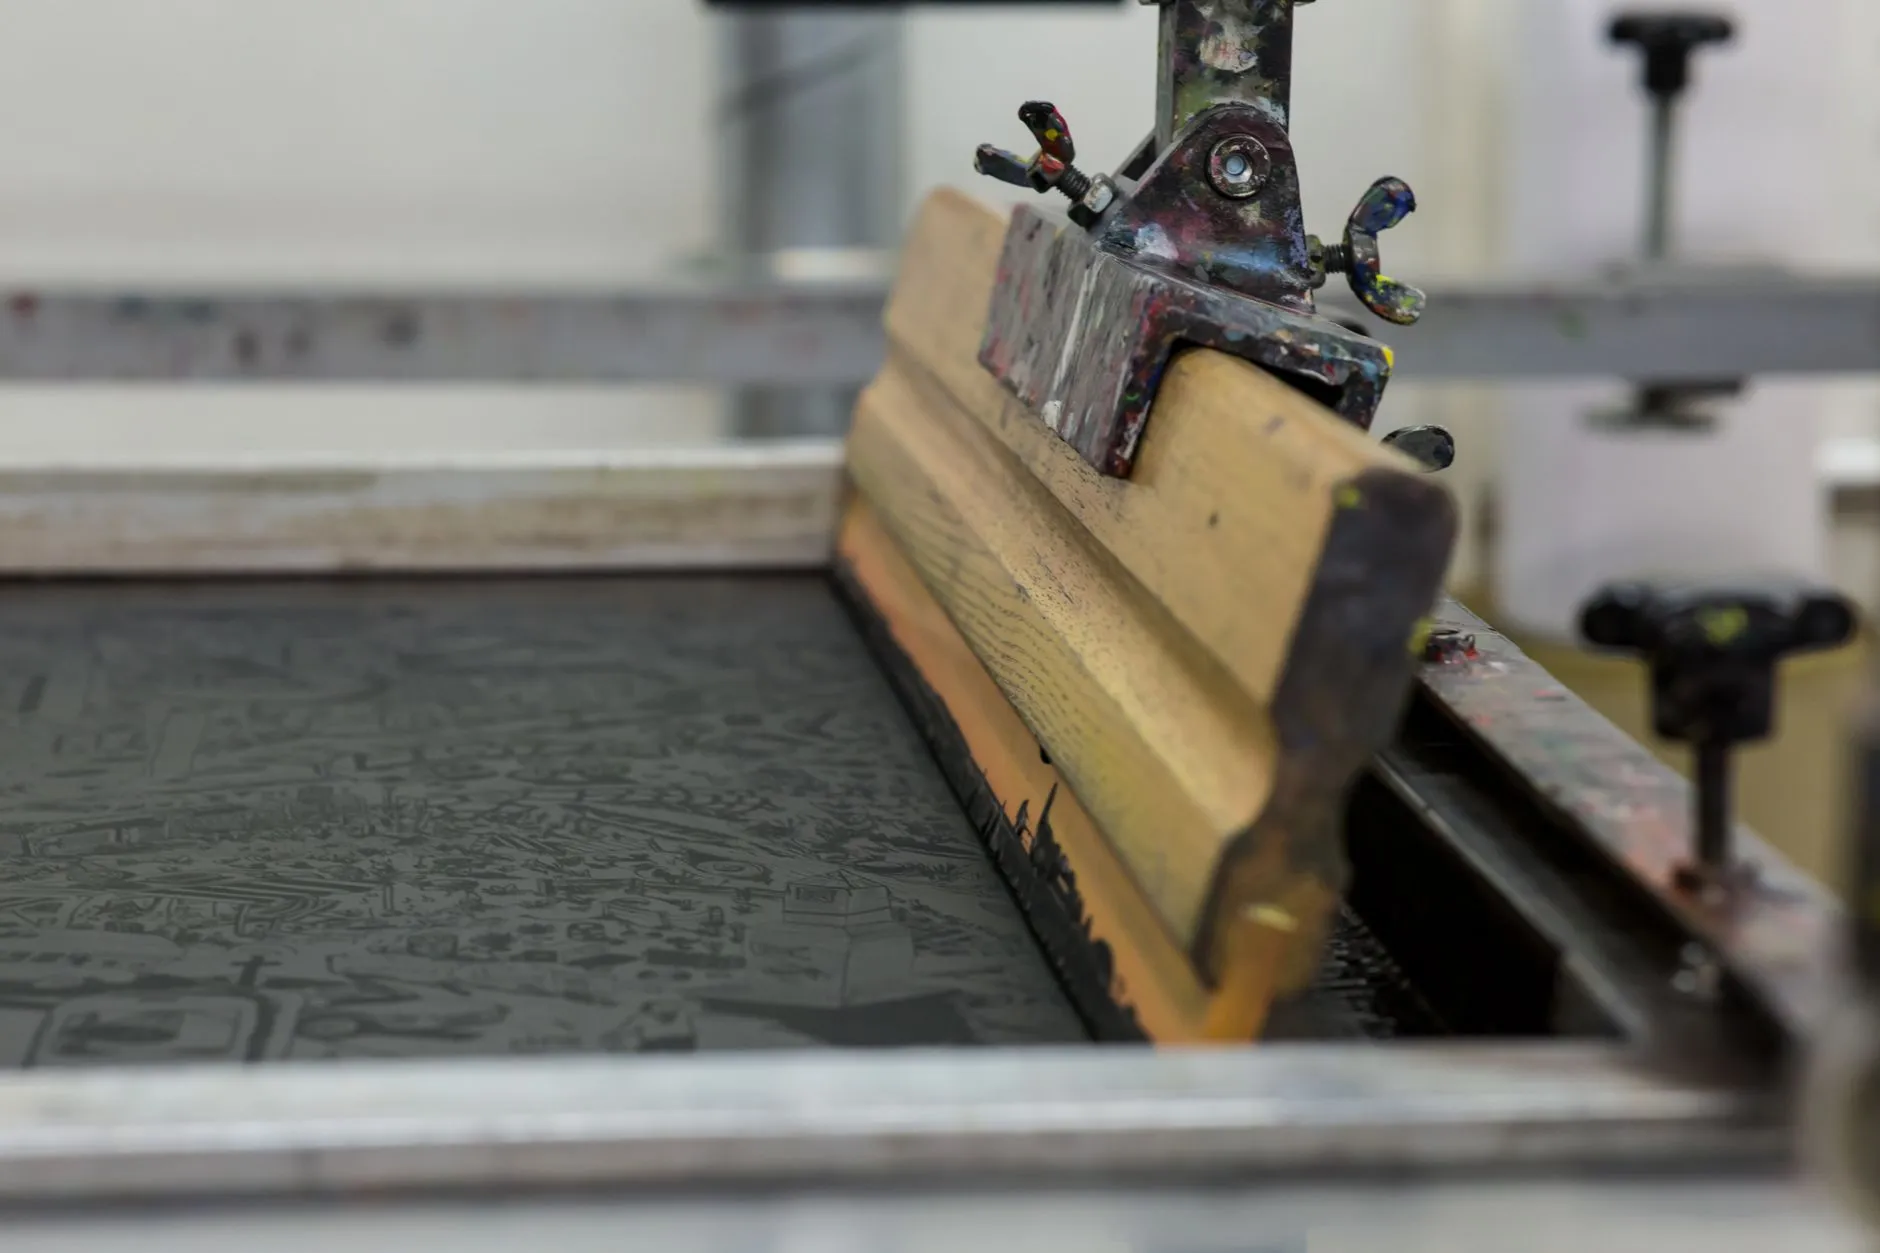
光伏行业对电池转换效率的极致追求,正把细线化印刷技术推向新高度。当栅线宽度从40μm向25μm甚至20μm以下迈进时,**导电银浆**的流变学特性、印刷设备的精度极限与烧结工艺的窗口控制,构成了一个环环相扣的技术矩阵。江西九鹏科技长期跟踪该领域工艺演进,以下结合产线实测数据,拆解其中的关键难点与管控逻辑。
细线化背后的物理瓶颈:不只是“印得更细”那么简单
细线化的直接收益很直观——减少遮光面积,提升短路电流密度。但随之而来的问题同样尖锐:线宽收窄意味着银浆在网版开口中的填充阻力呈指数级上升。常规银浆的粘度(通常控制在80-120 Pa·s,剪切速率10s⁻¹下)在通过20μm以下开口时,容易因触变性恢复过快而产生断栅;反之,若触变性太弱,浆料又会发生塌陷,导致线宽扩散和高度不足。
更棘手的是,细线化对银粉粒径分布提出了苛刻要求。我们实测过,当线宽为25μm时,银粉中粒径大于5μm的颗粒占比一旦超过0.5%,印刷后栅线边缘的毛刺缺陷率就会从0.3%飙升至2.1%左右。因此,**导电银浆**的配方设计必须从“通用型”转向“细线专用型”,这通常涉及银粉形貌的纺锤形/类球形复配,以及有机载体的低挥发速率调整。
实操中的关键控制点:从刮刀压力到网版张力
在量产线上,细线化印刷的稳定性和良率,往往不取决于某一台设备的先进程度,而在于参数匹配的精细度。根据我们服务多家组件厂的反馈,以下三个环节最容易出问题:
- 刮刀参数:硬度建议从80 Shore A降至70 Shore A,角度从常规的10°-15°调整至5°-8°。压力需降低15%-20%,以避免刮刀将浆料压入非开口区,造成细线边缘的“溢浆”。
- 网版张力与乳剂厚度:张力必须维持在28-32 N/cm,且张力衰减率每月不超过1.5%。乳剂厚度从常规的18μm减薄至10-12μm,以降低浆料在开口内的剪切阻力。
- 环境温湿度:车间温度控制在22±2℃,相对湿度45%-55%。湿度一旦超过60%,浆料吸潮会导致烧结后出现气泡,这在细线(高比表面积)上尤为致命。
除了印刷环节,烧结曲线的调整同样不可忽视。细线化后,栅线的比表面积增大,烧结过程中有机物的挥发窗口变宽。我们的建议是,将峰值温度(通常在780-820℃)的保温时间缩短0.5-1秒,同时提高升温速率(从40℃/s提升至50℃/s),以抑制银离子在玻璃层中的过度迁移。
数据对比:细线化对电性能的实际增益
为了直观呈现差异,我们整理了一组在相同电池片基底(M10尺寸,PERC结构)上的对比数据。使用常规导电银浆(线宽40μm)与改进型细线银浆(线宽28μm)进行测试:
- 短路电流密度(Jsc):从40.2 mA/cm²提升至40.9 mA/cm²,增益约1.7%。
- 串联电阻(Rs):由于栅线截面积减小,Rs从1.8 mΩ·cm²上升至2.1 mΩ·cm²,但通过优化银粉接触电阻,最终填充因子(FF)仅下降0.4%。
- 印刷良率:在连续生产8小时(2000片)条件下,细线浆料的断栅率控制在0.8%以内,而常规浆料强行细线化时断栅率高达3.5%。
这组数据说明,细线化的收益远大于其带来的电阻损失,前提是浆料配方和工艺参数必须同步匹配。值得一提的是,在组件端,细线化往往配合**导电胶**进行低温互连,这对银浆的焊接兼容性提出了新要求——浆料中的玻璃粉熔点需与导电胶的固化温度窗口错开,避免层压后接触电阻漂移。
质量管控的延伸:从浆料到辅材的协同
细线化印刷并非孤立的浆料问题。在实际产线上,我们注意到**导热硅脂**在电池片与汇流条粘接处的应用,会因为细线栅格的表面粗糙度变化而影响散热效率,进而导致局部热斑。因此,质量管控必须前移至辅材匹配验证阶段。同样,**绝缘漆**在背板绝缘层的涂覆厚度,若与细线栅格的高度差配合不当,可能引发边缘漏电;而**三防漆**在组件接线盒或分体式接线盒的涂覆,则需要适应细线化后更敏感的电压耐受特性。
这些辅材与导电银浆之间的“性格冲突”,往往在可靠性测试(如湿热老化、热循环)中才会暴露。我们的经验是,在导入新银浆批次时,必须同步抽测与导电胶、导热硅脂的兼容性,而不能只盯着印刷外观。
细线化印刷是一场系统工程,它考验的不只是浆料厂家的配方功力,更是电池片厂商对工艺细节的敬畏。从银粉粒径分布的管控,到刮刀压力的克级调整,每一处微小的偏差,最终都会以百分之一甚至千分之一的效率损失呈现出来。江西九鹏科技在导电材料领域持续投入研发,始终认为——**真正的技术壁垒,藏在那些看起来不起眼的数据波动里**。